Комплексне усунення проблем з варіацією товщини для екструзії роздувної плівки

Експертні діагностичні рекомендації для виявлення та усунення проблем з варіацією вимірювальних приладів у вашому процесі екструзії через систематичну перевірку повітряного кільця та головки матриці.

Варіація товщини

Варіація товщини або калібру може бути наслідком проблем з повітряним кільцем, головкою екструдера, подачею матеріалу або B.U.R. Ось загальні перевірки та дії:
 
Неправильне з'єднання між повітряним кільцем та головкою екструдера:
Переконайтеся, що повітряне кільце та головка екструдера вирівняні вздовж центральної лінії.
 
Нерівномірний повітряний потік з виходу повітряного кільця:
Перевірте, чи не пошкоджений вихід повітряного кільця або чи не заблокований повітряний потік сторонніми матеріалами чи пилом. Переконайтеся, що повітряні входи рівномірно розподілені.
 
Нерівномірна або нестабільна температура головки екструдера:
Перевірте нагрівальний пояс головки екструдера, термопару та індикатор температури, щоб переконатися, що вони працюють правильно.
 
Нестабільне подавання матеріалу:
Перевірте гвинт або бункер на наявність блокувань матеріалу та забезпечте рівномірну роботу ролика-ніпеля. Заміна фільтра зміни сітки необхідна у разі блокування полімером.
 
Проблеми з B.U.R.:
Перевірте, чи не є B.U.R. занадто великим. Якщо потрібно, замініть головку матриці на більший розмір губи, щоб досягти бажаного B.U.R.
 
Перешкоди в повітряному потоці:
Усуньте прямий зовнішній повітряний потік у робочій зоні. Використовуйте належну вентиляційну систему для підтримки кондиціонування повітря без впливу на процес екструзії.


Супутні продукти
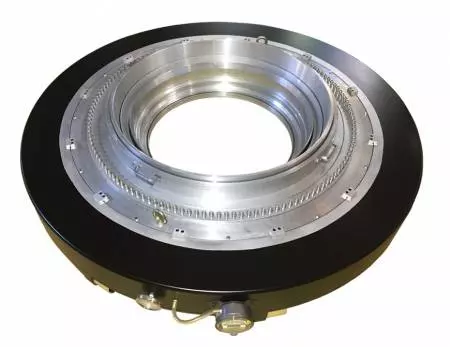
Тонке налаштування повітряного кільця - Виправлення варіації товщини плівки за допомогою регулювання 360 градусами.
Тонке налаштування повітряного кільця
AREO-3

Основна функція регульованого повітряного кільця...

Подробиці
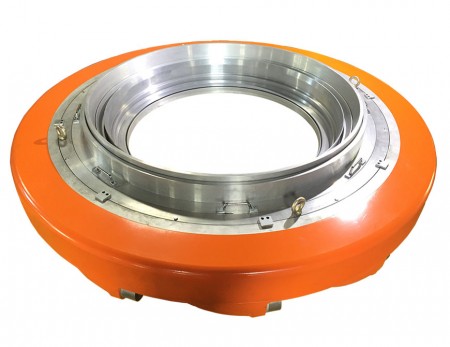
Швидке охолоджуюче повітряне кільце - Для товстої плівки упаковки, низька варіація товщини, висока продуктивність, стабільна, легка в налаштуванні.
Швидке охолоджуюче повітряне кільце
AREO-2

Супершвидкий повітряний кільцевий апарат для товстої...

Подробиці
Завантаження файлів

Які найпоширеніші причини варіації товщини в нашому процесі екструзії роздутої плівки, і як ми можемо систематично діагностувати та усувати їх?

Діагностична структура Chuo Yii визначає чотири основні джерела: неправильне вирівнювання з'єднання повітряного кільця та головки матриці, нерівномірний повітряний потік з пошкоджених виходів повітряного кільця, нестабільна температура головки матриці через проблеми з нагрівальним поясом або термопарою, а також непослідовна подача матеріалу. Наш 25-річний досвід у литті алюмінію та виробництві прецизійних повітряних кілець дозволяє нам проводити вас через систематичні процедури інспекції та надавати індивідуальні рішення для відновлення узгодженості вимірювань та

Chuo Yii використовує понад 25 років спеціалізованого досвіду в литті алюмінію та проектуванні прецизійних повітряних кілець, щоб надати виробникам у всьому світі перевірені рішення для усунення варіацій товщини. Наші діагностичні рекомендації охоплюють критичні фактори, включаючи правильний розподіл повітряних входів, функціональність нагрівального елемента та термопари, запобігання блокуванню гвинта та бункера, а також усунення Незалежно від того, чи виробляєте ви плівки з HDPE, LDPE, LLDPE, PP, PVC, PA чи PLA, розуміння та контроль цих змінних є необхідними для досягнення стабільної продуктивності. Співпрацюючи з технічним досвідом Chuo Yii, виробники пластикової плівки в понад 45 країнах можуть оптимізувати свої процеси екструзії, зменшити відходи, покращити якість продукції та підвищити ефективність роботи. Зв'яжіться з нашою командою сьогодні, щоб обговорити ваші конкретні виклики з варіаціями товщини та дізнатися, як наші рішення з прецизійними повітряними кільцями та технічна підтримка можуть змінити результ