ब्लो फिल्म एक्सट्रूज़न के लिए व्यापक मोटाई भिन्नता समस्या समाधान

आपकी एक्सट्रूज़न प्रक्रिया में गेज भिन्नता समस्याओं की पहचान और समाप्ति के लिए प्रणालीबद्ध एयर रिंग और डाई हेड निरीक्षण के माध्यम से विशेषज्ञ निदान मार्गदर्शन।

थickness भिन्नता

थिकनेस या गेज भिन्नता एयर रिंग, डाई हेड, सामग्री फीडिंग, या बी.यू.आर. के मुद्दों के कारण हो सकती है। यहां सामान्य जांच और क्रियाएं हैं:
 
एयर रिंग और डाई हेड के बीच गलत युग्मन:
सुनिश्चित करें कि एयर रिंग और डाई हेड केंद्रीय रेखा के साथ संरेखित हैं।
 
एयर रिंग निकास से असमान एयर फ्लो:
जांचें कि क्या एयर रिंग निकास क्षतिग्रस्त है या यदि विदेशी सामग्री या धूल एयरफ्लो को अवरुद्ध कर रही है। सुनिश्चित करें कि एयर प्रवेश समान रूप से वितरित हैं।
 
असमान या अस्थिर डाई हेड तापमान:
सुनिश्चित करने के लिए डाई हेड हीटर बैंड, थर्मल कपल, और तापमान संकेतक की जांच करें कि वे सही ढंग से कार्य कर रहे हैं।
 
अस्थिर सामग्री फीडिंग:
सामग्री अवरोधों के लिए स्क्रू या हॉपर की जांच करें, और सुनिश्चित करें कि निप्पल रोलर समान रूप से काम कर रहा है। यदि पॉलिमर अवरोध होता है, तो स्क्रीन चेंजर फ़िल्टर को बदलें।
 
B.U.R. समस्याएँ:
जांचें कि क्या B.U.R. बहुत बड़ा है। यदि आवश्यक हो, तो वांछित B.U.R. प्राप्त करने के लिए डाई हेड को बड़े लिप आकार के साथ बदलें।
 
पर्यावरणीय वायु प्रवाह हस्तक्षेप:
कार्य क्षेत्र में सीधे बाहरी वायु प्रवाह को समाप्त करें। एक्सट्रूज़न प्रक्रिया को प्रभावित किए बिना एयर कंडीशनिंग बनाए रखने के लिए उचित वेंटिलेशन सिस्टम का उपयोग करें।


संबंधित उत्पाद
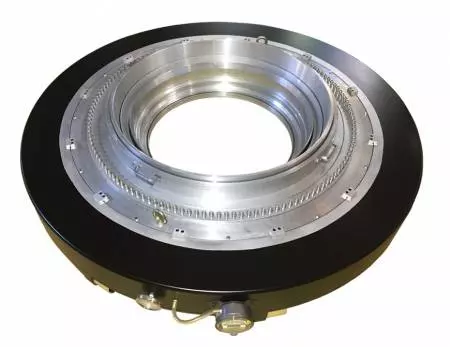
फाइन ट्यूनिंग एयर रिंग - 360 डिग्री स्क्रू की बारीकी से ट्यूनिंग द्वारा फिल्म मोटाई भिन्नता को सही करना।
फाइन ट्यूनिंग एयर रिंग
AREO-3

एडजस्टेबल एयर रिंग AREO-3 का मुख्य कार्य...

विवरण
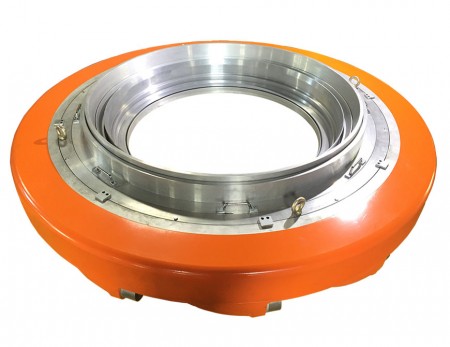
तेज कूलिंग एयर रिंग - पैकेजिंग के लिए मोटी फिल्म, कम परिवर्तन गेज, उच्च आउटपुट, स्थिर, सेट अप करने में आसान।
तेज कूलिंग एयर रिंग
AREO-2

मोटी फ़िल्म, पैकेजिंग फ़िल्म, कम बदलाव...

विवरण
फाइलें डाउनलोड करें

हमारी उड़ाए गए फिल्म एक्सट्रूज़न प्रक्रिया में मोटाई भिन्नता के सबसे सामान्य कारण क्या हैं, और हम उन्हें व्यवस्थित रूप से कैसे पहचान और समाप्त कर सकते हैं?

Chuo Yii के सिद्ध नैदानिक ढांचे ने चार प्रमुख स्रोतों की पहचान की है: गलत एयर रिंग और डाई हेड कूपलिंग संरेखण, क्षतिग्रस्त एयर रिंग निकास से असमान वायु प्रवाह, हीटर बैंड या थर्मल कपल समस्याओं से अस्थिर डाई हेड तापमान, और असंगत सामग्री फीडिंग। एल्यूमिनियम कास्टिंग और सटीक एयर रिंग निर्माण में हमारे 25+ वर्षों के अनुभव के कारण, हम आपको प्रणालीबद्ध निरीक्षण प्रक्रियाओं के माध्यम से मार्गदर्शन करने और गेज स्थिरता और उत्पाद गुणवत्ता को बहाल करने के लिए अनुकूलित समाधान प्रदान करने में सक्षम हैं।

Chuo Yii 25+ वर्षों के विशेष अनुभव का लाभ उठाता है जो एल्यूमीनियम कास्टिंग और सटीक एयर रिंग डिज़ाइन में है, ताकि दुनिया भर के निर्माताओं को मोटाई भिन्नता को समाप्त करने के लिए सिद्ध समाधान प्रदान किया जा सके। हमारा निदान मार्गदर्शन महत्वपूर्ण कारकों को संबोधित करता है, जिसमें उचित वायु प्रवेश वितरण, हीटर बैंड और थर्मल कपल कार्यक्षमता, स्क्रू और हॉपर अवरोधन रोकथाम, और परिवेशीय वायु प्रवाह हस्तक्षेप समाप्त करना शामिल है। चाहे आप HDPE, LDPE, LLDPE, PP, PVC, PA, या PLA फिल्में बना रहे हों, इन चर को समझना और नियंत्रित करना निरंतर गेज प्रदर्शन प्राप्त करने के लिए आवश्यक है। Chuo Yii की तकनीकी विशेषज्ञता के साथ साझेदारी करके, 45+ देशों में प्लास्टिक फिल्म निर्माता अपने एक्सट्रूज़न प्रक्रियाओं को अनुकूलित कर सकते हैं, अपशिष्ट को कम कर सकते हैं, उत्पाद की गुणवत्ता में सुधार कर सकते हैं, और संचालन की दक्षता बढ़ा सकते हैं। आज ही हमारी टीम से संपर्क करें ताकि आप अपनी विशिष्ट मोटाई भिन्नता चुनौतियों पर चर्चा कर सकें और जान सकें कि हमारे सटीक एयर रिंग समाधान और तकनीकी समर्थन आपके उत्पादन परिणामों को कैसे बदल सकते हैं।